
装配前行程力度与现有结构匹配关系怎样确认
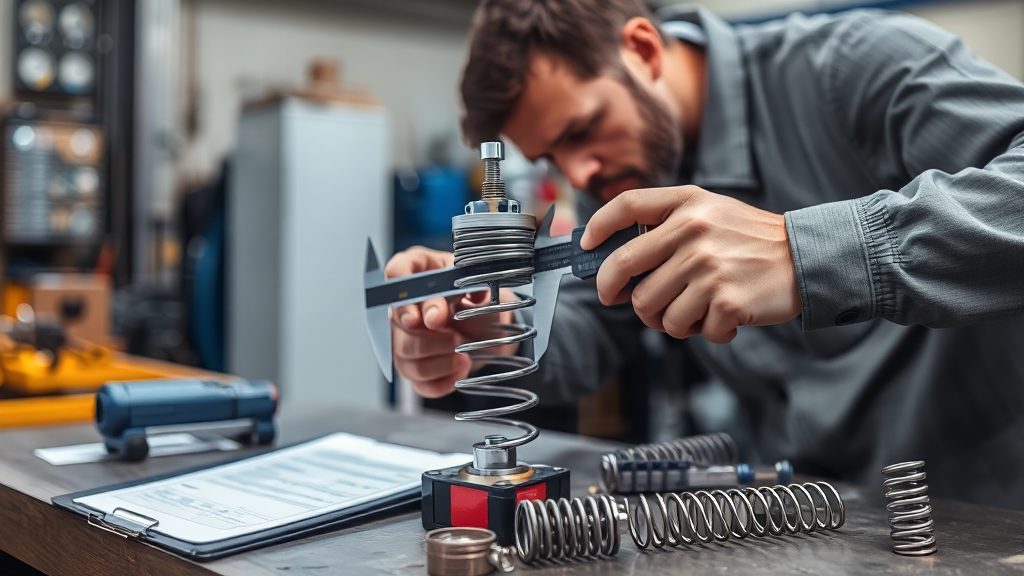
医疗器材装配厂的技术对接人在支撑结构装配前,常会遇到一个具体问题:气压棒拿在手里,却不确定支撑力度、行程和接口尺寸能不能对上现有结构。这时判断起点不是凭手感,而是先把安装空间量出来,确认可用的行程范围。行程过短会导致开启角度不够,行程过长又可能在压缩到底时顶住结构件,所以行程记录要写成安装位到极限位置的实际距离,再留出压缩余量。
力度等级同样不能只看数字。支撑对象的重量、开启角度和安装位置都会影响实际感受,同一根气压棒装在不同角度上,撑起力度差别明显。接口尺寸则要记录螺纹规格、球头直径和安装孔配合关系,任何一项对不上都会导致装不进去或晃动。把这些参数整理成规格确认记录后,采购和技术对接人再对照现有装配条件,就能在整机装配前判断哪些规格可以直接用、哪些需要重新选型。
材质选择与使用环境适用条件怎样判断
材质选择取决于气弹簧装在哪里用。医疗器材、厨具和部分户外设备常接触潮湿、清洁剂或消毒环境,普通碳钢表面处理不到位时容易生锈,影响支撑平稳性和使用寿命。此时要看不锈钢材质等级、表面处理方式和耐用性要求,确认是否适合潮湿、腐蚀或频繁清洁的场景。材质说明不能只写一个型号,而要写清使用环境条件、接触介质和清洁频率,作为选型判断的依据。
同样是医疗器材支撑用气压棒,普通诊室设备和需要频繁消毒的设备,对材质和密封的要求并不一样。判断时可以按使用环境分成几类:干燥室内、一般潮湿、需要清洁剂擦拭、可能接触腐蚀性介质。每一类对应不同的材质等级和表面处理方案,形成适用环境条件记录。这样后续复查或换批次时,有依据可查,不用每次重新问一遍现场情况。
样品核对记录怎样减少规格确认反复
规格确认反复,多数不是技术难度大,而是结构信息和规格记录不完整。需求确认阶段把安装空间、支撑对象重量、开启角度和接口尺寸一并写进规格确认文件,选型配合就有了明确输入。行程、力度、接口尺寸与材质要求逐项记录后,技术对接人和采购对接人看的是同一份参数,减少来回确认次数。
样品核对记录是承接批量交付前的关键一步。拿到样品后,按记录逐项核对行程是否到位、力度是否合适、接口能否装进现有结构,并把核对结果写回样品核对记录。这样选型依据可追溯,后续复查或换批次时,直接对照记录即可,不必重新走一遍完整确认流程。
交付节点与装配排期怎样衔接复查
批量采购时,交付节点要和整机装配排期对上。采购负责人需要确认的是:样品核对通过后,批量供货从下单到到货需要多久,交付安排能否赶在装配排期之前。交付延迟会直接影响整机装配节奏,所以交付安排说明要写清批次数量、交付时间和物流方式,形成批量供货记录,方便和装配计划逐项对照。
验收说明和后续批次复用是收束这一环节的两个动作。到货后先按验收说明核对规格、数量和外观,再保存交付记录和样品核对记录。后续批次如果规格不变,可直接复用之前的规格确认文件和核对记录,减少重复沟通。把交付节点、验收结果和复查安排整理清楚后,气弹簧选型就从一次反复确认的事,变成有记录可查、后续可参考的常规配套流程。